泰艺兴酿酒设备有限公司
 简体中文

新闻中心
分享到
筹建或扩产酒厂时,设备选型往往不是“自动化一定更好”或“手动设备更省钱”这么简单。真正影响生产是否顺畅的,是日产量是否稳定、香型工艺是否依赖人工判断、班组是否充足,以及酒厂对批次一致性的要求。自动化酿酒设备更适合连续生产、标准化管理要求较高的模式;手动设备则更适合小批量、多变化、需要频繁依工艺调整的生产安排。
若只看采购价格,容易出现设备能力与生产组织脱节的情况:产量不大却配置复杂自动线,设备利用率偏低;或计划稳定供货,却仍依赖大量人工装甑、摊晾和转运,旺季时产能与品质就容易同时承压。评估酿酒设备时,应先把生产模式理清,再确定自动化程度。
先看酒厂生产节奏,而不是先看设备名称
手动设备的核心价值在于“可随时调整”。例如,小型酒厂每日投料批次不固定,粮食配比、润粮时间、蒸煮火力和发酵状态会随着季节或原粮变化而调整,操作人员能够根据酒醅松紧、温度、水分和酒气情况及时修正。此类模式中,人工经验直接参与关键工艺控制,设备更应满足好操作、好清洁、便于观察和调节的要求。
自动化设备更看重节拍衔接。投料、输送、蒸煮、摊晾、加曲、入窖或入罐等环节,只要前后工序的处理能力接近,自动化才能发挥作用。若某一道工序仍需长时间等待,例如发酵容器周转不足、原料供应不稳定,或取酒与储酒安排受限,单独增加自动设备并不能消除瓶颈,反而可能增加协调难度。
哪些生产模式更适合保留手动操作
家庭作坊式或小型酒厂,通常不需要一开始就追求整线自动化。产量有限时,蒸煮、冷却、转运等环节的时间并不总是固定,操作人员对粮食状态的观察反而更重要。特别是采用大曲、小曲等工艺、批次之间差异较明显时,保留人工调整空间有利于维持既有工艺习惯。
试制新品、调整香型或处理特殊原料的生产安排,也更适合以手动设备为主。原因不在于自动化设备不能完成操作,而在于参数尚未稳定时,频繁修改输送速度、摊晾厚度、加水比例和工序停留时间,会削弱自动线原本的效率优势。先用可调节设备把工艺边界摸清,再考虑把重复且稳定的环节固定下来,通常更稳妥。
手动不等于简陋。甑锅锅底厚度、密封处理、冷却器的管路与散热结构,都会影响蒸馏过程的稳定性。装甑环节仍需围绕轻、松、匀、薄、准、平执行,设备应减少酒气泄漏,并方便操作人员控制上甑节奏。与酒体直接接触的部件宜采用符合食品卫生要求的304不锈钢,避免材质选择给后续品质控制增加隐患。
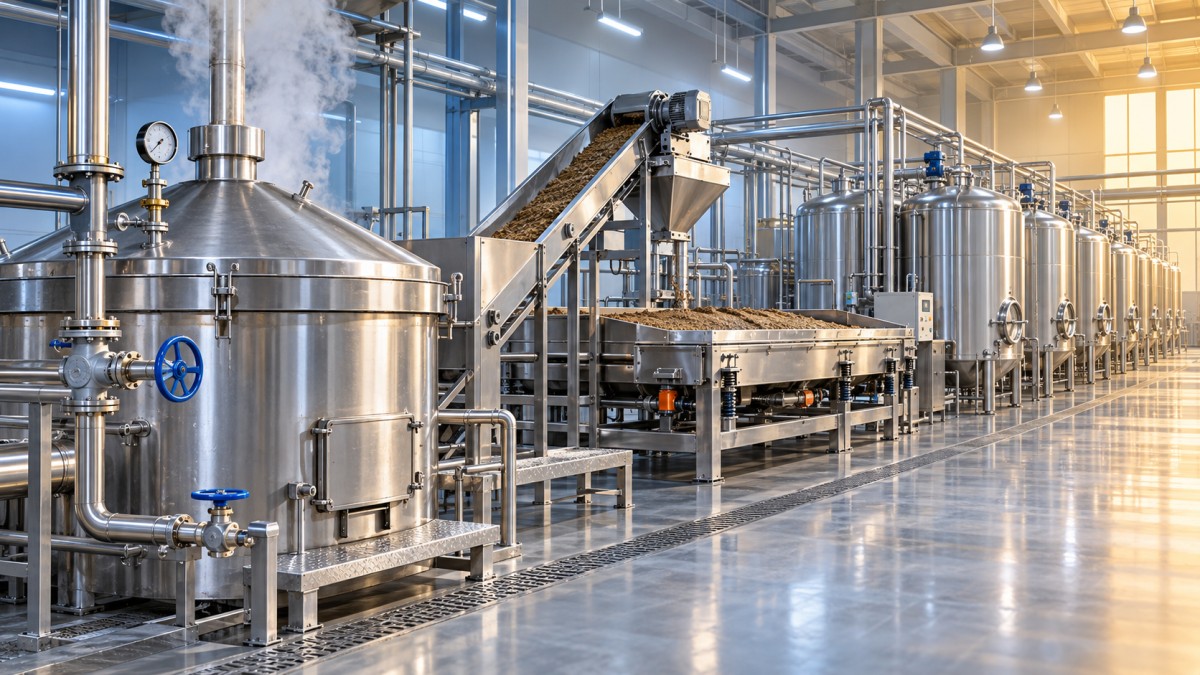
自动化的价值,常出现在重复性高的工序
中型及以上产能酒厂,若已经形成较稳定的原料标准、班次制度和工艺路线,可优先从劳动强度高、动作重复的环节引入自动化。例如粮食或酒醅的输送、摊晾、定量加曲、转运等工作,人工操作不仅耗时,也容易因人员熟练度不同造成厚薄不一、降温不均或等待时间过长。
摊晾就是容易被低估的一环。酒醅出甑后温度、水分和摊铺厚度相互影响,降温过快或不均匀,都会给后续加曲和发酵带来波动。对于班次稳定、批量较大的生产线,配置可调速的晾茬机,可根据粮食特性调整运行速度和摊铺状态,减少单纯依靠人工翻动带来的差异。但设备设定仍应以实际酒醅状态为依据,不能只按固定速度长期运行。
自动化蒸煮或甑锅生产线同样需要工艺前提。装甑速度、蒸汽供应、冷凝能力和出酒节奏必须匹配。若蒸汽压力波动明显,或冷却环节能力不足,即便上料实现自动化,也可能出现酒气冷却不充分、酒液温度不稳、挥发损耗增加等问题。因此,自动化项目不能只核对主机参数,还要检查蒸汽、水、电、排水、通风及储酒容器的配套能力。
不要把“少用人”当成唯一目标
自动化能减少重复劳动,却不能替代所有工艺判断。固态酿造中,原料吸水情况、酒醅发黏或发散程度、环境温湿度变化,都可能要求现场人员及时处理。较合理的做法,是把经验依赖强的节点保留给工艺人员,把搬运、输送、均匀摊铺、定量动作交由设备完成。这样既不把操作员困在高强度岗位上,也不会因过度固化流程而失去调整能力。
采购时可把人员问题问得更具体:现有班组是否能稳定覆盖夜班和旺季?新员工是否容易掌握关键动作?哪个工序最容易因疲劳出现质量波动?若问题集中在转运、摊晾和重复投料,自动化改造的优先级较高;若问题集中在工艺参数尚未定型,则应先完善操作标准和记录,再决定自动化范围。
从“整线替换”改为“分段升级”更容易控制风险
不少酒厂并不需要在一次建设中完成全流程改造。先明确当前的实际瓶颈:是甑锅处理能力不足,还是冷却速度跟不上;是酒醅降温不均,还是储酒罐周转影响排产。确认一个瓶颈后,再选择对应设备,能避免购入功能重叠的配置。
- 产量处于起步或试运行阶段,可先保证甑锅、冷却器、储酒容器等基础设备与工艺匹配。
- 当日产批次增加、人工摊晾成为制约时,再考虑加入可调节的机械化或自动化环节。
- 当原粮标准、发酵周期和排产节奏已相对固定,再评估输送、定量控制及工序联动是否必要。
- 扩产前应复核车间动线,避免设备增加后出现原料、酒醅和成品交叉转运的问题。
最终的判断标准并非设备自动化等级,而是它能否贴合酒厂既定的工艺和产能。小批量、工艺变化多的生产,可用可靠的手动设备保留调节空间;批量稳定、重复操作多的生产,则应把自动化投入放在真正影响节拍和一致性的环节。设备与工艺能够相互配合,才更有利于兼顾出酒率、操作效率与酒体稳定性。

First class quality service and professional after-sales team.
In order to provide you the suitable machine , pls offer below message for us
》What is the workpiece? What material does it made of? and shape ?
》The Max. Length/Width/Height of the workpiece
》The Max./Min.Weight of the workpiece
》The output of blasting ( how many tons or pcs per day)
》The power supply ( China :380V, 3PH, 50HZ)
》Better to send us the workpiece photo or drawing.
Get in Touch
*We respect your confidentiality and all information are protected.