泰艺兴酿酒设备有限公司
 简体中文

新闻中心
分享到
不锈钢储酒罐在运输中出现的变形,往往不是材料强度不足,而是运输方案把“容器”当成了普通钢制构件处理。薄壁圆筒对局部载荷非常敏感:绑带压得过紧、鞍座支撑位置偏移、叉车货叉顶到筒体,或车辆急刹时罐体发生窜动,都可能造成筒壁凹陷、封头失圆、支腿扭曲。即使变形不明显,也可能给后续就位、管口对接、液位计安装和清洗密封带来隐患。
对项目交付而言,运输防变形不应在发货当天临时处理,而应从设计确认、包装、装车、路线与到货验收连续管理。尤其是直径较大、壁厚相对较薄、带有支腿或外接管口的不锈钢储酒罐,运输工况需要单独核算,不能照搬其他设备的固定方式。
先识别罐体最容易受损的部位
圆柱形罐体的承压能力与抗局部挤压能力并不相同。储酒罐在正常使用时,内部液体压力较为均匀;运输时承受的却是绑带压紧、支架集中受力和道路冲击。这类载荷集中在很小区域,更容易使筒体留下压痕。对于抛光或拉丝表面,轻微凹陷还可能伴随划伤,影响外观,也增加清洁维护的难度。
需要重点保护的通常包括筒体中部、上下封头过渡区、人孔圈、取样口和进出酒管口、液位接口、呼吸口,以及支腿与罐体的连接位置。若储酒罐带有保温层、夹套或外部盘管,运输受力路径更复杂,不能把绑带直接压在外护板、管道或仪表接口上。
支腿式罐体还存在一个常被忽视的问题:支腿适合在基础上长期承受竖向静载,不代表适合在车辆颠簸中承受横向冲击。车辆转弯、制动或通过不平路面时,支腿根部会出现反复摆动。若仅靠支腿落地固定,而筒体没有额外限位,焊缝周边和地脚板都可能出现变形。
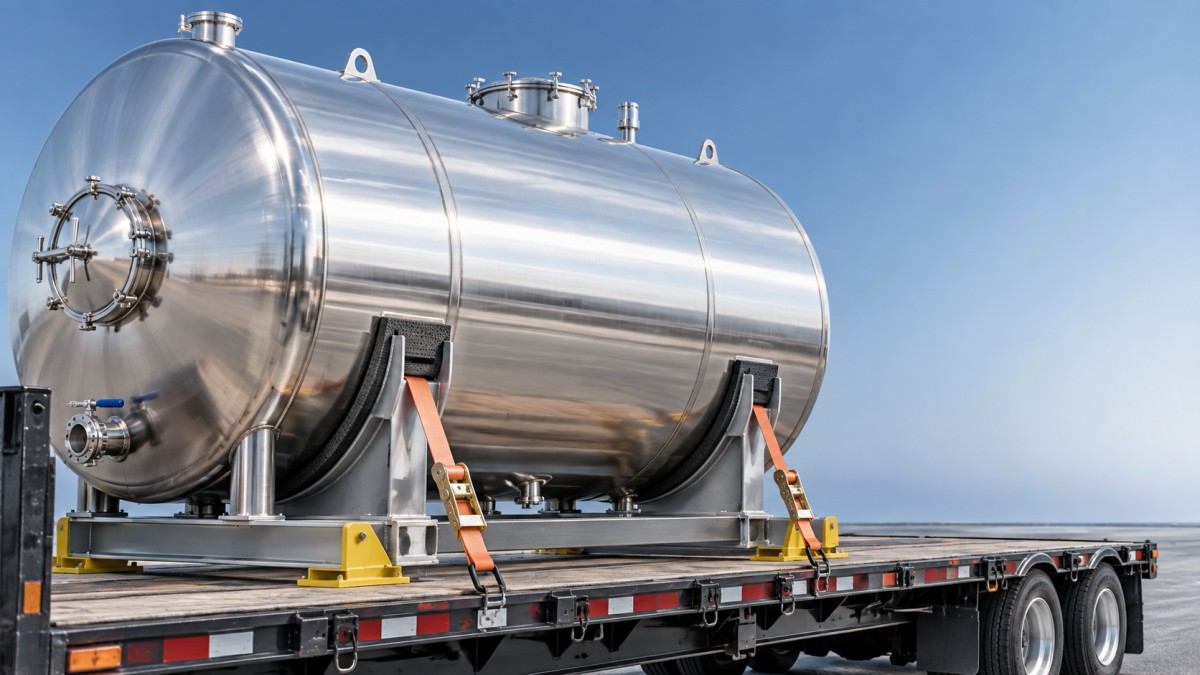
运输支撑应托住结构,而不是“勒紧罐身”
对于卧式运输,较稳妥的做法是根据罐体重心和结构布置设置专用鞍座或弧形托架,使载荷分布在足够大的接触面上。鞍座内侧宜采用不会损伤表面的缓冲衬垫,但衬垫的作用是防滑、防刮和均压,不能用过软材料替代结构支撑。支撑过软会导致车辆振动时罐体反复下沉、回弹,反而加剧局部摩擦和位移。
鞍座位置应避开人孔、焊缝密集区、加强圈边缘和外接管区域,并尽量接近制造方明确的承托部位。对细长罐体,两个支撑点间距过大,筒体中部可能因自重产生挠曲;支撑点过于靠近中部,则封头端部晃动幅度增大。实际位置应结合罐体直径、长度、壁厚、附件重量及运输姿态确认,而不是凭目测布置。
立式储酒罐运输时,优先考虑制造阶段预留的吊耳、吊点或运输工装。若必须卧放,应确认封头、支腿、顶部附件是否允许该姿态受力。不能因车辆高度限制而直接放倒装运;某些立式结构在设计中并未考虑水平放置,落在侧面的管口、平台或扶梯可能先于罐体承受重量。
绑扎的目标是限制位移,不是提高压紧力
运输绑带需要同时承担纵向防窜、横向防摆和竖向防跳的作用,但绑带越紧并不越安全。棘轮拉紧装置如果直接作用于不锈钢外壁,容易形成一道环向压痕;对薄壁大直径罐体,局部压缩还可能引起椭圆化,使后续人孔盖、法兰或附件安装出现偏差。
更合理的方式是让绑带压在承力横梁、鞍座压板或专用抱箍的受力区域,由工装将力扩散后再传递至车辆底盘。绑带与罐体之间应设置护角、护板或宽面衬垫,避免金属棘轮、链条和钢丝绳接触不锈钢表面。用于限制纵向位移的挡块必须固定在车厢结构上,而非简单顶在支腿或管口附近。
装车完成后,应检查罐体是否仍可在鞍座内移动。检查重点不只是绑带张力,还包括车辆启动和制动方向上是否有可靠止挡、所有接触点是否存在尖角、附件是否受到挤压。长距离运输中,绑带可能因振动、温差和衬垫压缩而松弛,途中检查应纳入运输交接要求。
装卸环节最容易出现不可逆损伤
不少变形发生在装卸而非行车途中。吊装时,应使用与设备重量、吊点形式相匹配的吊具,控制吊索夹角,必要时使用平衡梁减少对吊耳或罐口区域的侧向拉力。吊带比钢丝绳更不易伤及表面,但吊带接触位置同样需要避开锐边、薄弱附件和未受保护的抛光面。
叉车不应直接以货叉承托筒体,更不能用货叉顶推、撬动罐体调整位置。即便罐体外观没有明显损伤,货叉形成的点状受力也可能造成内壁局部屈服。需要叉车配合时,应通过托盘、定制底座或有足够承载面积的运输框架转移载荷。
设备到场后,卸车区域应提前具备满足起吊、回转和临时摆放条件的硬化场地。若现场基础尚未完成,也要准备水平可靠的临时垫木或支架。将罐体直接放在碎石、钢筋头或倾斜地面上,容易使封头、底部锥段或支腿承受非设计载荷。
路线与车辆选择决定动态风险
运输方案不能只按设备外形尺寸订车。车辆底板平整度、可用绑扎点位置、空气悬挂条件、车厢限高、装卸空间,以及是否能够布置鞍座和止挡,都直接影响固定效果。对于罐径较大或附件较多的设备,还应在发运前核对整车高度、宽度和转弯扫掠空间,避免因临时拆卸护栏、改动摆放角度而破坏原有受力方案。
路线管理的核心不是追求最短距离,而是避开无法通过的限高点、连续颠簸路段、急弯和长距离陡坡等高风险条件。若道路条件无法改变,应相应降低运输速度,并强化途中停靠检查。雨雪天气还应关注绑带、衬垫和车板的湿滑问题,防滑材料失效后,罐体可能在制动时发生缓慢位移。
与储酒罐同期进场的设备,也应避免混装后相互碰撞。比如冷却器这类带有管路、支架或换热部件的设备,不能作为储酒罐的侧向挡靠物;两类设备之间应有独立固定和隔离措施。将附件、管件、阀门箱直接堆放在罐体顶部或人孔附近,同样会在行驶振动中造成划伤和局部压伤。
把到货验收前移到发货前的状态记录
仅在设备抵达后检查,往往难以界定损伤发生的环节。发货前应形成可追溯的状态记录:包括罐体外观、封头圆度、人孔和法兰密封面、主要接口方位、支腿垂直度、附件安装状态,以及装车后的支撑和绑扎照片。对表面要求较高的设备,可对易损区域增加可拆卸保护层,并在记录中注明保护范围。
到货后不应只看是否有明显凹坑,还应核对罐体是否倾斜、支腿是否受扭、接口是否偏位、门盖和法兰是否能够自然对合。发现异常时,应在拆除固定工装前完成拍照、标识和初步测量,避免后续吊装或现场移动掩盖原始状态。对于疑似椭圆化、封头失圆或焊缝受力的情况,应由制造方或具备能力的技术人员评估后再决定是否安装。
不锈钢储酒罐的运输质量,本质上取决于是否把动态载荷控制在设备结构能够承受的范围内。专用支撑、受力正确的绑扎、可执行的装卸措施和完整的交接记录,缺少任何一项,都可能让一台出厂合格的罐体在到场时失去安装条件。对于项目进度紧、现场返修条件有限的设备,这些前置控制的价值远高于事后修复。

First class quality service and professional after-sales team.
In order to provide you the suitable machine , pls offer below message for us
》What is the workpiece? What material does it made of? and shape ?
》The Max. Length/Width/Height of the workpiece
》The Max./Min.Weight of the workpiece
》The output of blasting ( how many tons or pcs per day)
》The power supply ( China :380V, 3PH, 50HZ)
》Better to send us the workpiece photo or drawing.
Get in Touch
*We respect your confidentiality and all information are protected.