泰艺兴酿酒设备有限公司
 简体中文

新闻中心
分享到
发现罐口附近有酒味、液面下降异常、阀门周边挂液,先不要急于更换整套密封件。密封失效的位置、出现时机和介质状态,往往能区分是垫圈老化、连接受力不均,还是罐体本身存在缺陷。排查前应停止进出酒操作,确认罐内压力已释放,再擦净外表面残液,避免旧酒痕干扰判断。
先确定漏点,再判断密封失效类型
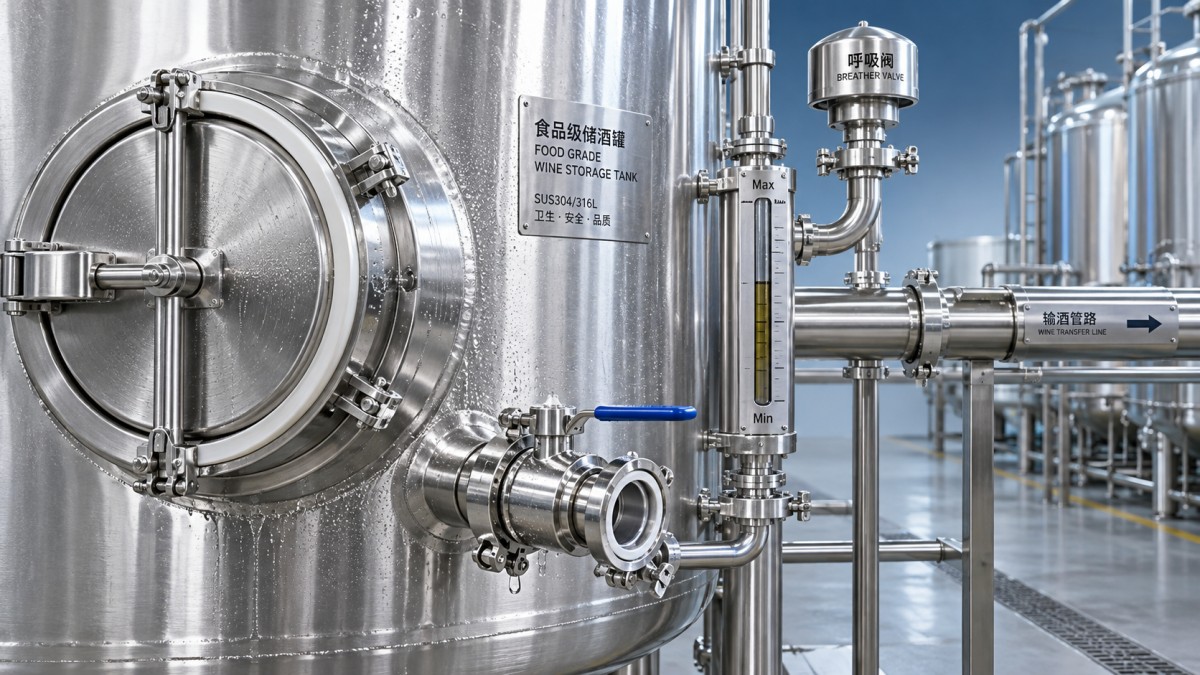
不锈钢储酒罐的泄漏并不都表现为连续滴漏。人孔盖、快接卡箍和阀门接口处的问题,常在灌装后、温度变化后或短时保压时出现;焊缝缺陷则可能在罐壁干燥时不明显,装酒后才沿焊趾形成细小湿线。若仅凭闻到酒味就拆卸人孔,容易错过液位计座、呼吸口或排污阀根部等真正漏点。
可先用干净无纤维抹布将疑点区域擦干,在外部依次观察人孔法兰、阀门螺纹或卡箍、液位接口、顶部呼吸装置、底部排净口及环焊缝。对位置明确但渗漏很轻的部位,可采用适合食品接触设备的检漏方式辅助确认。检验液不应流入罐内,检查后应彻底清洁并干燥。发现气泡或重新形成的湿痕时,做好位置标记,同时记录罐内液位、装酒量、环境温度和是否刚进行清洗,这是后续判断的重要依据。
密封圈问题要看压缩状态,而不只看是否破裂
人孔垫圈、卡箍垫圈和阀门密封圈是高频故障点。拆开后若发现密封圈表面发硬、失去弹性、边缘翻卷、局部压扁或有裂纹,应予更换。但外观完整不代表仍能密封:长期受压后形成的压缩永久变形,会使密封圈无法补偿法兰面的微小起伏,尤其在酒液温度变化或罐内压力轻微波动时更容易渗漏。
还要核对密封圈截面尺寸和安装方向。截面偏小,即使锁紧后短期不漏,也会因压紧量不足而返漏;截面偏大或材质过硬,可能使人孔盖受力偏斜,局部压得过紧、另一侧却没有压实。密封槽内残留酒石、清洗剂结晶、旧胶屑或金属划伤,都会在密封面上形成通道。清理时避免用尖锐工具撬刮,以免把原本平整的槽底划出新的渗漏点。
更换时应选择与酒精介质、清洗条件和结构尺寸相匹配的食品级密封材料。不能仅按“耐油”或“耐高温”判断,因为储酒罐密封还会受到酒精浓度、浸泡时间、清洗液以及反复拆装的共同影响。新圈装入后应自然贴合,不宜强行拉伸;若必须拉伸才能入槽,尺寸本身就值得复核。
接口渗漏常由偏载和装配顺序引起
人孔盖和法兰连接的关键是受力均匀。螺栓或压紧装置一次拧到底,容易把盖板拉偏,造成一侧密封圈压缩不足。正确做法是按对角顺序分次均匀收紧,每一轮都观察盖板与罐口之间的间隙是否大致一致。卡箍连接也要检查两侧卡耳是否完全进入槽位,卡箍有无变形、铰链是否松旷,以及两端接口是否同轴。
若漏点固定在接管根部附近,不应只反复加力。管路自重、阀门重量或外接软管拉扯,可能持续把力矩传到接口上。特别是底部阀门连接较长硬管时,管道支撑不足会使阀门根部承受偏载,密封面即便换新也会很快再次渗漏。应先卸除外部拉力,校正管线位置,再检查接口平面和密封件。
对于采用螺纹连接的小口径部件,渗漏也可能来自螺纹啮合不足、密封材料使用不当或反复拆装造成的牙形损伤。螺纹处补缠密封材料前,应先确认漏点并非来自阀杆填料或阀体与接管的结合面。把所有渗漏都归为“螺纹没拧紧”,常会导致过度拧紧,甚至造成接头变形。
焊缝、罐口变形与表面缺陷需要分开看
焊缝泄漏通常有较稳定的路径:焊趾处出现线状潮痕,或某个针孔在液面升高后持续析出酒液。应重点检查罐体纵焊缝、封头环焊缝、接管与罐壁的角焊缝,以及人孔颈与罐盖接触区域。外表面看似干净的焊缝,也可能在保压后暴露微孔,因此检查不能只在空罐状态下进行。
人孔口椭圆、法兰面局部凹陷和运输碰撞造成的轻微变形,现象上与密封圈老化很接近:更换垫圈后暂时改善,过一段时间仍从同一位置渗漏。可借助直尺、塞尺或配合面贴合情况判断平面度,重点看漏点附近是否存在明显间隙。此类问题不宜通过无限加大压紧力补偿,过度受力会进一步损伤罐口,甚至使盖板变形。
若罐体采用304不锈钢,仍需注意清洗后的残留物和外部氯盐污染。它们未必直接造成即时泄漏,却可能在焊接热影响区或划伤部位形成腐蚀点,逐渐发展为针孔。清洗后应及时排净并保持外壁干燥;发现点蚀、锈斑或焊缝周围粗糙发暗时,应先评估缺陷深度和范围,再确定修复方式,不能简单涂抹密封胶掩盖问题。
压力状态会放大原有缺陷
储酒罐并非所有工况都应密闭承压。若顶部呼吸口堵塞、通气阀失灵,灌装、抽酒、温度升降都会让罐内外压差增大,原本轻微的接口缺陷会被放大。判断时要区分“保压时漏”和“静置时漏”:前者优先查呼吸、阀门开闭状态及接口承压能力;后者则更接近密封面、焊缝或液位高度相关的问题。
抽酒后罐内形成负压,也会把外部空气和杂质从薄弱处吸入。此时外壁不一定出现明显酒液痕迹,但酒体状态可能发生波动。因此,排查不能只盯着向外渗漏,还应检查人孔盖、呼吸装置和取样阀在负压条件下的密封表现。对接入整套酿酒设备的储酒环节,还需确认输酒管路的阀门切换是否造成瞬时压力冲击。
复装后应做一次有条件的验证
处理完成后,先在低液位或空罐状态确认接口安装无偏斜,再结合实际工况进行观察。人孔、阀门和接管处要在静置、轻微压力变化及液位升高后分别复查,因为不同缺陷出现的时机不同。复查发现同一位置仍有湿痕时,不要连续多次紧固;应回到密封面平整度、接口同轴度和外部管路受力三个方向重新判断。
每次拆装宜保留更换部位、旧密封件状态和渗漏位置记录。连续出现同类故障时,这些信息能够判断问题是集中在某一批密封件、某种清洗条件,还是某个接口结构,而不是把所有异常都归结为日常磨损。

First class quality service and professional after-sales team.
In order to provide you the suitable machine , pls offer below message for us
》What is the workpiece? What material does it made of? and shape ?
》The Max. Length/Width/Height of the workpiece
》The Max./Min.Weight of the workpiece
》The output of blasting ( how many tons or pcs per day)
》The power supply ( China :380V, 3PH, 50HZ)
》Better to send us the workpiece photo or drawing.
Get in Touch
*We respect your confidentiality and all information are protected.