泰艺兴酿酒设备有限公司
 简体中文

新闻中心
分享到
酿酒设备验收直接关系投产进度、酒体安全与后期维护成本。项目负责人应重点核查压力测试、焊缝质量及卫生设计,避免设备隐患影响酿造效率与产品品质。
对于项目管理者而言,验收不应停留在“设备能否运转”的层面。真正需要确认的是,设备是否与既定工艺、产能目标和卫生要求相匹配,是否具备稳定连续生产的基础。
尤其是甑锅、冷却器、储酒罐、输送管路等关键环节,一旦在交付阶段遗漏问题,后续整改往往需要停产、返工甚至更换部件,成本远高于验收时的细致核查。
先建立验收逻辑:从合同参数到现场可验证结果
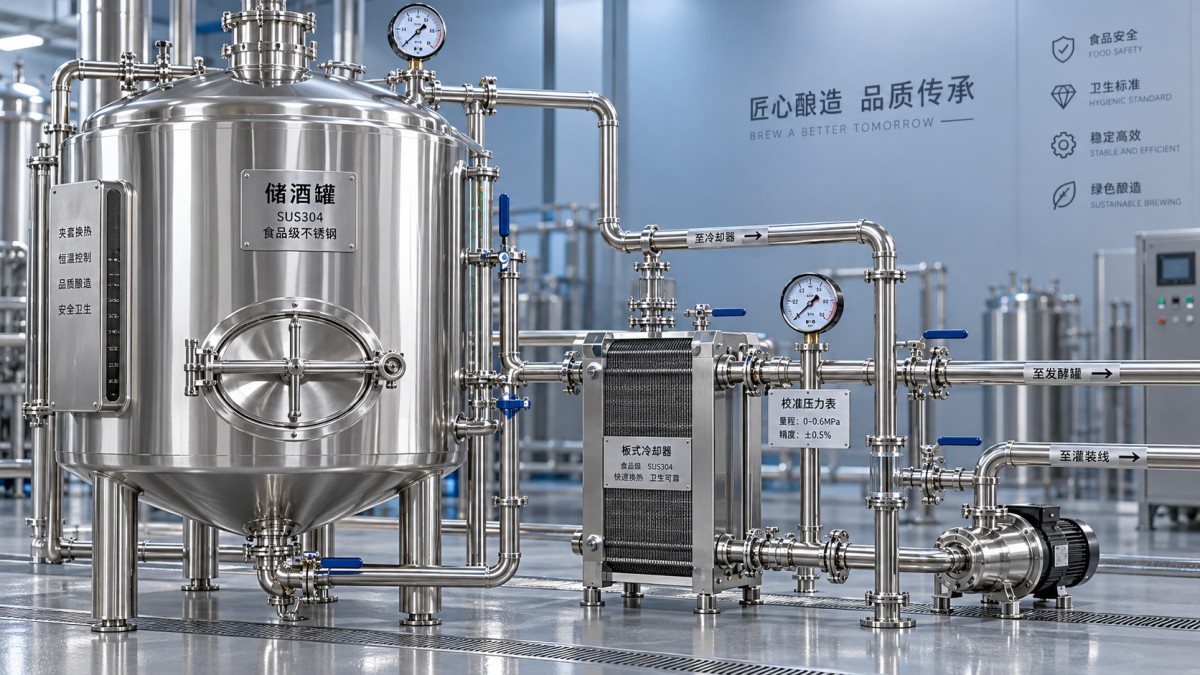
验收前应将采购合同、技术协议、设备图纸、材质证明、仪表清单和工艺流程图统一归档。现场检查必须以这些文件为依据,不能仅凭外观或供应方口头说明判断。
项目负责人可将验收分为文件核对、外观尺寸、材质与焊接、压力与密封、卫生设计、空载试运行六个模块。每项都要有明确结论、照片记录、整改责任人和完成期限。
对于成套酿酒系统,还应核对设备衔接关系。例如甑锅出汽口、冷却器接口、酒液管道和储酒罐接口的口径、标高及阀门方向,避免安装后出现回流、积液或操作不便。
定制设备尤其不能只按通用标准验收。不同香型、固态或液态酿造工艺,对装甑方式、冷却速度、晾茬厚度、储酒周期和清洗要求都有差异,验收标准应回到实际生产场景。
压力测试怎么查:重点不是“打过压”,而是全过程可追溯
涉及夹套、盘管、压力容器、密闭储罐及带压管路的设备,应重点核查压力试验记录。验收人员应确认试验介质、试验压力、保压时间、压力表精度和试验结论是否完整。
水压试验通常比气压试验更易控制风险。现场不应只看压力表是否达到某个数值,还要在规定保压期间检查焊缝、法兰、阀门、接口及人孔周边有无渗漏、冒汗或明显压降。
压力表应具备有效检定或校准状态,量程选择也要合理。量程过大时,轻微压降难以识别;量程过小时则不利于安全观察。缺少记录的“已试压”不能替代正式验收证据。
对冷却器和换热管路,应同时关注介质串漏风险。酒气、冷却水或清洗液一旦因管程破损发生互串,不仅影响冷却效率,也可能造成酒液污染,因此应要求供应方说明检漏方法和结果。
试压合格后还要复查排水和干燥情况。残留试压水若未及时排净,容易在低点形成积水和微生物隐患,后续投产前应完成排空、吹干或必要的清洗消毒,并保留交接记录。
焊缝验收看什么:外观合格不等于卫生和耐用
酿酒设备多采用食品级不锈钢,焊缝质量直接影响密封性、耐腐蚀性和清洗效果。验收时应优先检查与酒液、酒气、冷凝液直接接触的焊缝,而非只关注设备外表面的整洁程度。
合格焊缝应成形均匀、连续平整,无明显咬边、裂纹、气孔、夹渣、未焊透或烧穿。内壁焊缝如有凸瘤、毛刺和凹坑,会形成挂料点,增加清洗难度并影响卫生管理。
检查时应特别查看封头与筒体、人孔圈、接管根部、支腿连接、夹套接口和管道弯头。这些位置受力集中或清洗不便,既是泄漏高发点,也是后期维修最麻烦的部位。
对重要设备,可要求提供焊工资质、焊接工艺文件及必要的无损检测报告。若合同约定渗透、射线或超声检测,应核对检测比例、检测部位和缺陷处理闭环,而不是只收一份报告。
焊后酸洗钝化也应纳入验收。若焊接热影响区未处理充分,局部耐腐蚀能力可能下降。设备内表面不应存在明显焊斑、氧化皮和残留药液,避免投产后影响酒体风味与设备寿命。
卫生设计怎么判断:能清洗、能排净、能避免死角
卫生设计的核心不是“看起来光亮”,而是设备是否便于清洗、排空和检查。项目负责人应沿着粮食、酒气、酒液、冷却水和清洗液的流向,逐段寻找可能残留物料或积液的位置。
与酒液接触的罐体和管路应尽量减少盲管、直角死角及无效支路。阀门、取样口、视镜和仪表接口的布置,应确保清洗介质能够覆盖,拆装后也不应留下难以触及的残留区域。
储酒罐底部应具备合理排净条件,排料口位置和坡度应有利于酒液排空。若罐底长期残留少量液体,既会影响批次切换,也会增加清洗消毒工作量和微生物控制压力。
人孔尺寸、开闭方式和位置同样值得检查。人孔过小会影响人工检查与维护;位置不合理则可能导致清洗覆盖不足。对于大型罐体,还应确认液位计、呼吸阀和取样阀是否便于维护。
采购酿酒设备时,应将304食品级不锈钢的材质证明、板材厚度、接液面处理要求写入验收条款。材质不能仅凭表面判断,关键部位宜结合材质报告和现场标识交叉确认。
试运行阶段要验证:设备参数是否真正服务于工艺
空载试运行主要检查电机转向、传动部件、控制系统、阀门动作和异常振动。带料或模拟工况试运行则更重要,它能够验证设备在真实负荷下是否满足酿造工艺的操作要求。
例如,甑锅应观察锅体密封、蒸汽利用和排放情况,避免酒气从非设计位置泄漏。冷却器应测试进出酒温度、水耗和流量稳定性,确认冷却能力能够匹配实际蒸馏节奏。
晾茬机应重点检查调速范围、铺料均匀性和降温效果。设备即使机械运行正常,若粮醅厚薄不均、降温速度不足或水分控制不稳定,也会影响后续入窖、糖化和发酵质量。
验收记录应量化关键数据,包括运行噪声、温度变化、冷却时间、泄漏点、能耗和操作人数。数据与技术协议存在偏差时,应要求供应方提出调整方案,并在复验合格后再签署最终验收。
项目负责人应保留哪些交付资料
完整交付资料至少应包括设备总图、安装图、使用维护说明书、合格证、材质证明、压力试验记录、焊接检测资料、电气图纸、易损件清单及售后联系人信息。
对定制项目,还应保留最终确认的工艺参数和变更记录。后续扩产、设备改造或故障排查时,这些资料能帮助酒厂快速判断问题来自工艺调整、设备磨损还是原始设计偏差。
建议在验收结束后建立设备台账,将设备编号、投用日期、保修期限、关键备件、维护周期和历史故障统一管理。这样既便于后续运维,也能为下一轮采购提供真实的成本和性能依据。
结论:把验收前移,才能降低投产后的系统风险
酿酒设备验收的重点,应从外观检查转向压力安全、焊缝可靠性、卫生可清洗性和工艺适配性。只要其中一项存在明显缺陷,都可能在投产后放大为品质、效率或维护问题。
项目负责人应坚持“资料可核、现场可见、数据可测、问题可追”的原则。将压力测试、焊缝检查和卫生设计作为验收主线,才能让设备真正支撑稳定酿造,而不是成为后续生产的隐患来源。

First class quality service and professional after-sales team.
In order to provide you the suitable machine , pls offer below message for us
》What is the workpiece? What material does it made of? and shape ?
》The Max. Length/Width/Height of the workpiece
》The Max./Min.Weight of the workpiece
》The output of blasting ( how many tons or pcs per day)
》The power supply ( China :380V, 3PH, 50HZ)
》Better to send us the workpiece photo or drawing.
Get in Touch
*We respect your confidentiality and all information are protected.