泰艺兴酿酒设备有限公司
 简体中文

新闻中心
分享到
出酒率偏低时,最容易出现的误判是把问题直接归到锅炉火力不足、甑锅不好用或冷却器不够大。实际上,蒸馏段只是把发酵醪中已经形成的酒精和香味成分分离出来;原料糖化不充分、发酵产酒不足,后端设备再稳定,也无法“蒸出”不存在的酒精。反过来,醪液酒精度正常而接酒量偏少、尾酒偏高或酒香损失明显,才应重点排查装甑、蒸汽、密封和冷凝。
判断问题前,需要统一“出酒率”的口径。以同一批原粮重量为基准,比较成品酒折算后的纯酒精量,才有分析价值。若仅比较接到的酒液体积,容易被酒度、加浆量、掐头去尾比例以及不同批次原料含水率误导。操作记录至少应保留投粮量、粮食水分、入窖或入罐醪的状态、蒸馏时间、酒头酒尾切分点、分段酒度及总接酒量;没有这些基础数据,单凭“这一锅酒少了”很难定位责任环节。
先分清:酒精没有形成,还是已经形成却没有取出来
一个实用判断是观察蒸馏末段。如果前段、中段流酒正常,但尾段拖得长、酒度下降慢,甚至尾酒仍有较明显酒精感,问题多在蒸馏提取不彻底、切酒过早或冷凝回收不足。如果全程流酒偏弱、总量低,同时发酵醪酸度、香气、残糖状态异常,则应回到原料处理和发酵环节核查。
固态工艺中,粮食蒸煮后的熟化程度、润粮均匀性、曲药活性、入窖水分和温度,会共同决定淀粉是否能被有效糖化并转化为酒精。液态工艺则更应关注糖化液浓度、糖化终点、酵母接种状态、发酵温度控制与杂菌污染。两类工艺的设备结构不同,但诊断逻辑相同:先确认醪中可蒸出的酒精量,再检查蒸馏是否把它充分带出并冷凝回收。
原料环节的损失,常在蒸馏前就已发生
原粮品质不稳定并不只表现为杂质多。粮食品种、淀粉含量、霉变情况、储存时间和实际水分都会改变糖化与发酵条件。原料水分偏高时,按“毛重”投料会掩盖有效干物质减少的问题;水分偏低又可能造成润粮不足、蒸煮吸水不匀。若不同批次仍按同一加水量和同一蒸煮时间处理,熟化质量很容易波动。
对于固态蒸馏,粮粒常见的两种极端都不利于出酒:夹生意味着淀粉没有充分暴露,后续糖化利用率受限;过烂则容易形成黏团,装甑时透气性变差,蒸汽难以均匀穿透。蒸后粮看似“熟透”并不等于适合发酵和蒸馏,还要看颗粒是否均匀、是否有硬芯、是否容易结团,以及后续能否保持合适疏松度。
曲药和酵母问题也不宜简单以“加量”处理。曲药保存受潮、活性下降,或不同批次原料仍使用固定添加比例,都会使糖化和发酵失配。酵母发酵不足时,盲目延长发酵时间未必能够补回酒精产量,反而可能提高酸度或带来杂味。应结合发酵醪的残糖、酒精度、酸度和感官状态判断,而不是只看发酵天数是否达到习惯值。
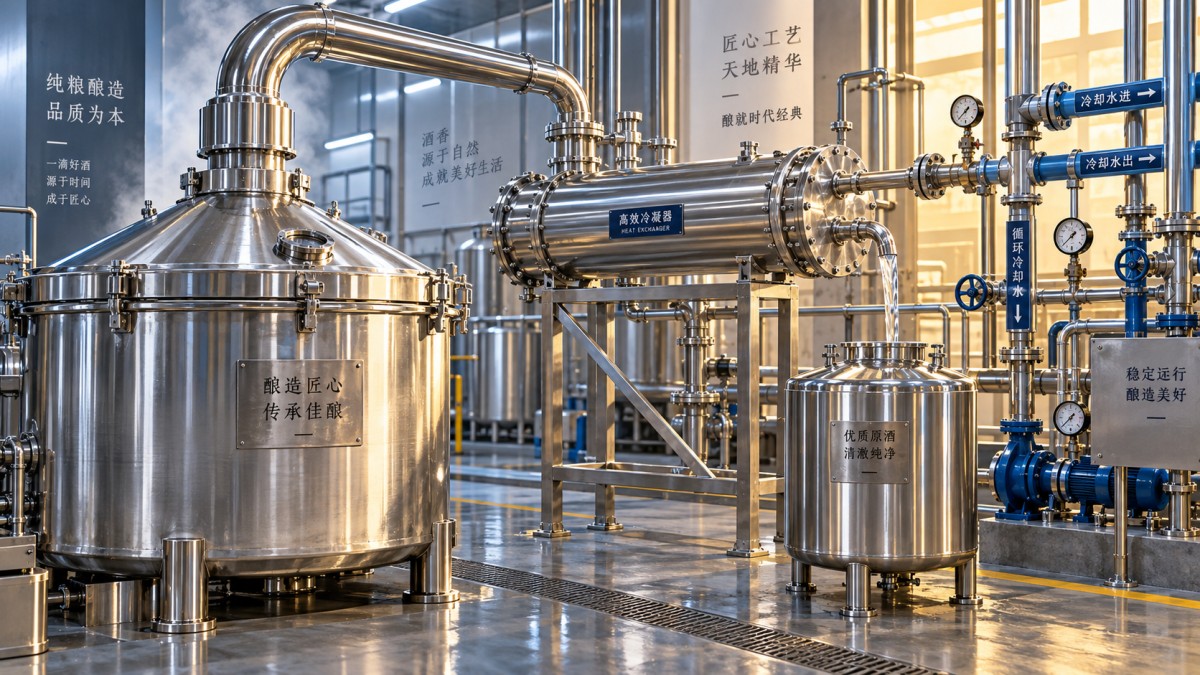
蒸馏问题通常藏在“通汽路径”里
当原料和发酵状态基本稳定,出酒率下降往往与蒸汽没有均匀通过料层有关。固态装甑强调轻、松、匀、薄、准、平,目的不是让甑面好看,而是避免局部压实、偏厚或形成死角。装料过猛、局部堆积,会使蒸汽 preferentially 从阻力小的通道穿过,出现“跑汽”或“穿汽”;没有被充分加热的料层中,酒精蒸气带出不完全。
蒸汽压力也不是越高越好。压力过低时,穿透力不足,流酒断续;压力过高且控制粗放,可能造成冲料、糊锅、蒸汽短路和香味粗糙。操作中更值得观察的是流酒是否平稳、甑面是否有异常冒汽、出酒温度是否突然波动、甑周和连接部位是否有酒气逸出,而不是只盯着压力表单一数值。
密封失效会直接造成看不见的损耗。甑盖接触面、卡箍、法兰垫片、酒气管焊缝、冷却器连接口,均可能在受热后产生微小泄漏。酒气外逸不只是少接一点酒,还会扰动蒸汽流路,使前段馏出不稳定。检查时可在设备升温后重点观察接口周边是否持续冒汽、是否有冷凝液渗出,密封件是否硬化变形;不应在带压或高温状态下拆卸部件。
甑锅底部积垢、蒸汽分布结构堵塞或加热面结垢,同样会让热量供应呈现局部不均。若某一批次明显延长了起酒时间,且后续流酒始终偏弱,应把锅底传热和蒸汽通道清洁纳入排查,而不只是提高热源负荷。对于需要长期连续生产的场景,设备清洗周期应与原料特性、用水硬度和使用频率相匹配。
冷凝不足不一定表现为“完全接不到酒”
冷凝环节的典型损失,是酒气没有被充分冷却便从出气端带走,或冷凝后的酒液温度偏高,增加挥发损耗。冷却水温过高、流量不足、换热管结垢、管路布置不合理,都可能使冷凝能力下降。炎热环境下,沿用低温季节的冷却水量和操作节奏,往往难以维持相同的回收效果。
排查冷凝器时,重点不是单看是否有冷却水,而是看进出水温差、出酒温度、冷却水流动是否连续,以及末端是否仍有明显酒气。冷却水应形成稳定换热,而非时大时小地冲洗;水路堵塞或局部短流时,设备外表有水流并不代表内部换热正常。若出酒温度持续偏高,应先核查水路、清洗换热面和调整流量,再讨论是否需要扩大冷凝面积。
某些场合把接酒容器放置过远、连接管过长或敞口接酒,也会增加挥发和跑酒风险。酒液收集路径应尽量短、密闭且便于清洁。涉及酒精蒸气的区域还应保持通风,远离明火和非防爆电气火源;出酒率问题不能以牺牲现场安全为代价处理。
用分段记录定位,比一次性调整更有效
发现产量下降后,同时改曲量、加水量、火力和冷却水,往往只会让原因更难追溯。更可靠的做法是把一锅酒拆成可比较的节点:投料前原粮水分与重量,蒸煮后粮醅状态,发酵结束时的关键指标,起酒时间,前中后段酒度变化,蒸馏结束时间及尾段状态。
如果原粮折干后投料相近、发酵醪酒精状态下降,应优先复核熟化、糖化和发酵控制;如果发酵状态稳定而起酒慢、流酒弱、甑边跑汽,则重点检查装甑与蒸汽系统;如果流酒量看似正常但出酒温度高、末端有酒气、接酒损耗明显,冷凝水路和换热面更值得优先处理。
设备选型或改造也应服从这一诊断逻辑。甑锅的密封、蒸汽分布与装甑工艺要匹配,冷却器的换热能力要与实际蒸汽负荷、当地水温和连续生产节奏匹配。对于需要更换或评估设备结构的情况,可结合酿酒设备的甑锅、冷却和配套输送配置,核对是否存在与现有工艺不协调的瓶颈。
出酒率不是某个部件的孤立性能,而是原料有效成分、发酵转化、蒸汽提取和冷凝回收共同形成的结果。先用统一口径确认损失发生在哪一段,再对单一变量进行调整,通常比更换大件设备或单纯加大火力更接近问题本身。

First class quality service and professional after-sales team.
In order to provide you the suitable machine , pls offer below message for us
》What is the workpiece? What material does it made of? and shape ?
》The Max. Length/Width/Height of the workpiece
》The Max./Min.Weight of the workpiece
》The output of blasting ( how many tons or pcs per day)
》The power supply ( China :380V, 3PH, 50HZ)
》Better to send us the workpiece photo or drawing.
Get in Touch
*We respect your confidentiality and all information are protected.